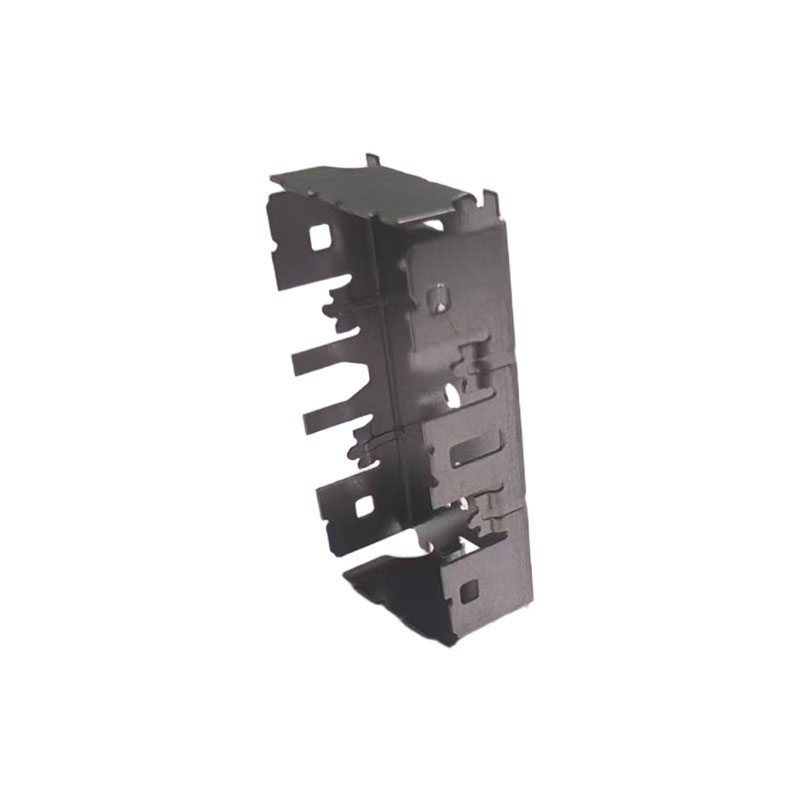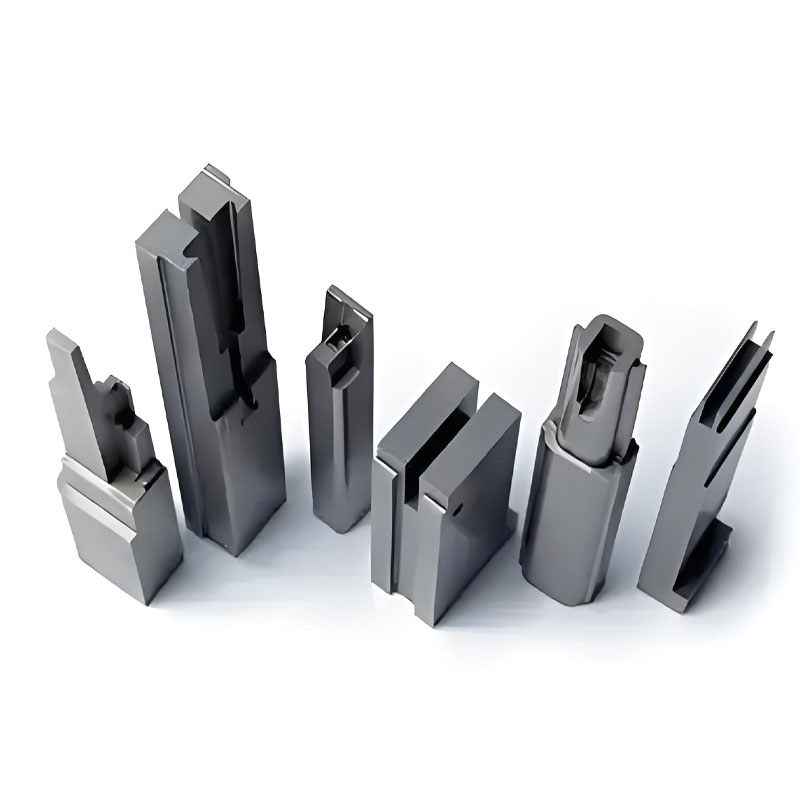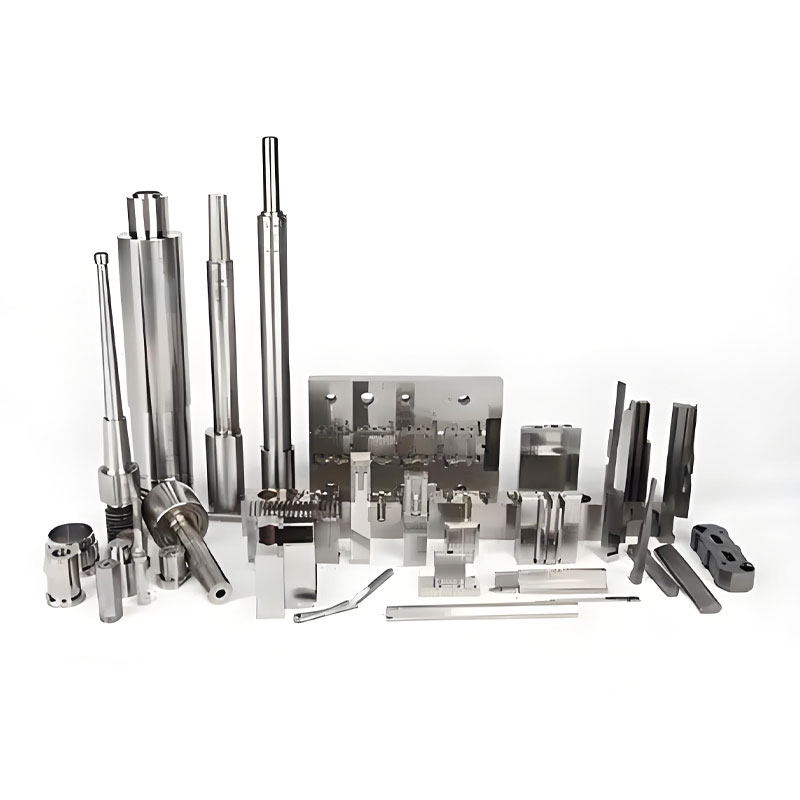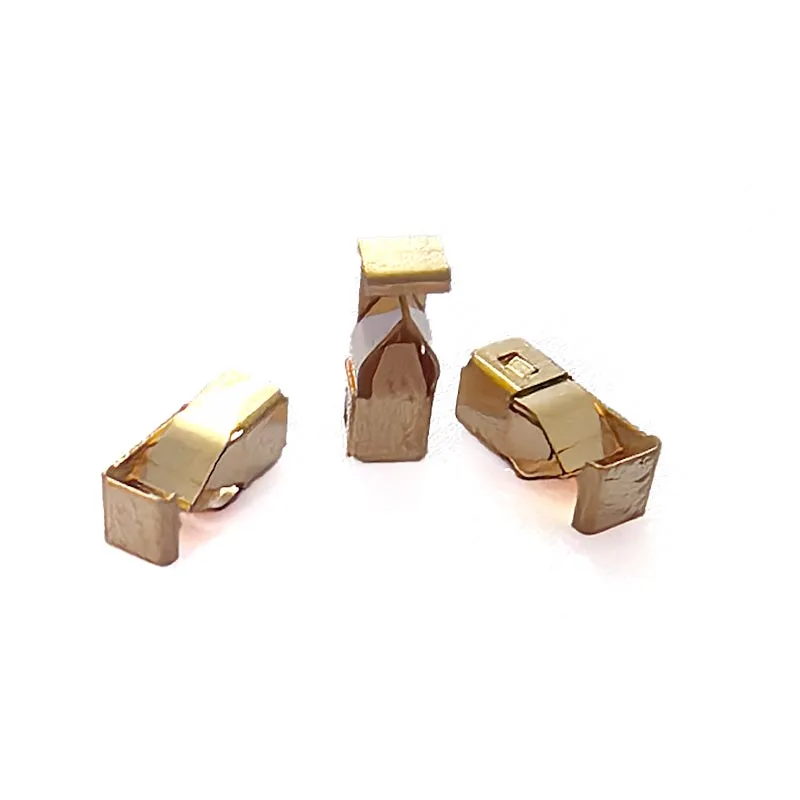
Artikli kokkuvõte: Pistiku survevaluon kriitiline tootmisprotsess täpsete, vastupidavate plastkorpuste ja elektroonilistes pistikutes kasutatavate isolatsioonikomponentide tootmiseks. Alates materjali valikust ja vormide konstrueerimisest kuni mõõtmete kontrollimiseni ja tootmise järjepidevuseni mõjutab iga etapp konnektori jõudlust.Qirenon spetsialiseerunud täppisliidese vormimislahendustele, pakkudes kohandatud tööriistu, täppistöötlust ja tootmistuge autoelektroonika, kodumasinate, tööstusseadmete ja muude elektroonikatoodete jaoks. Protsessi mõistmine aitab tootedisaineritel ja ostumeeskondadel teha teadlikke otsuseid kvaliteedi, kulude ja pikaajalise tootmise usaldusväärsuse kohta.
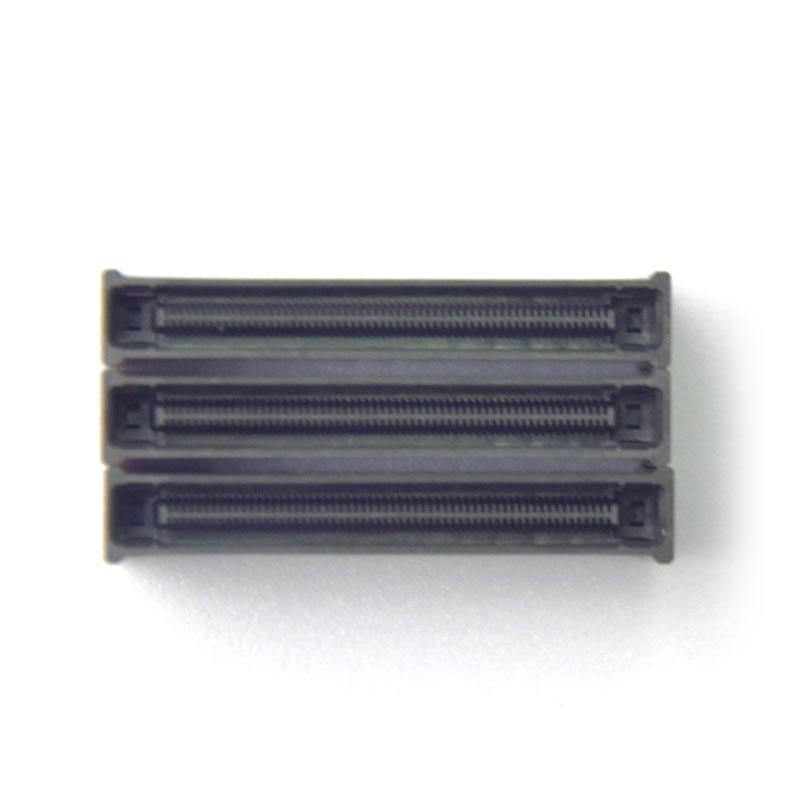
Konnektori survevalu on tootmisprotsess, mille käigus sula termoplastne materjal süstitakse täppiskonstrueeritud vormiõõnde, jahutatakse ja väljutatakse valmis komponendi saamiseks. Seda kasutatakse laialdaselt plastkorpuste, klemmitugede, isolatsioonikonstruktsioonide, kaitsekestade ja muude elektri- ja elektroonikaühenduste jaoks vajalike osade valmistamiseks.
Erinevalt paljudest üldotstarbelistest plastkomponentidest sisaldavad pistikuosad sageli väikeseid avasid, õhukesi seinu, keerulisi lukustuselemente ja tihedalt asetsevaid klemmipositsioone. Need funktsioonid peavad töötama koos metallkontaktide ja paariskomponentidega. Isegi väike mõõtmete kõrvalekalle võib mõjutada kokkupanekut, sisestusjõudu, klemmide joondamist või elektriühenduse töökindlust.
Sel põhjusel sõltub pistikute edukas vormimine kooskõlastatud materjalitehnoloogiast, vormi disainist, masina seadistustest ja kontrolliprotseduuridest. Qiren pakub täppisliitmikega survevalulahendusi klientidele, kes otsivad nõudlike rakenduste jaoks kohandatud plastkomponente ja tööriistu.
Tüüpilised rakendused hõlmavad järgmist:
Täpsus on pistiku jõudluse jaoks ülioluline, kuna vormitud korpus määrab juhtivate kontaktide asukoha ja toe. Selle mõõtmed mõjutavad seda, kuidas komponendid kokku sobivad, kuidas klemmid püsivad ja kuidas konnektor korduva kasutamise korral toimib.
Mitmed tegurid muudavad täppisliidese vormimise nõudlikumaks kui paljud tavalised plastivormimise rakendused.
Klemmide samm, õõnsuse mõõtmed, lukustuskonstruktsioonid ja vastaspinnad peavad vastama kinnitatud tehnilistele joonistele. Tolerantsid tuleks kehtestada vastavalt iga komponendi funktsionaalsetele nõuetele, mitte kohaldada igale funktsioonile tarbetult ranget tolerantsi.
Plastkorpus peab tagama ettenähtud töökeskkonna jaoks sobiva isolatsiooni. Materjali valik, seina paksus, roomamiskaugus, vahemaa ja tühimikud või saaste võivad mõjutada elektriohutust. Nõudeid tuleks hinnata kehtivate tootestandardite ja töötingimuste alusel.
Ühenduste korpused võivad kogeda sisestusjõude, vibratsiooni, temperatuurimuutusi ja korduvaid paaritumistsükleid. Vormitud komponent peab säilitama oma kuju ja toetama klemme ilma pragunemise, liigse deformatsiooni või säilivuse kadumiseta.
Edukas prototüüp on vaid lähtepunkt. Tootjad peavad säilitama korduvad mõõtmed ja funktsionaalse jõudluse tootmispartiide, vormiõõnsuste ja materjalipartiide lõikes. Stabiilne töötlemine vähendab välditavaid praagi, ümbertöötlemise ja montaaži katkestusi.
Materjali valik mõjutab vormitavust, kokkutõmbumist, kuumakindlust, isolatsioonivõimet, mehaanilist tugevust, niiskustundlikkust ja komponentide lõpphinda. Parim vaik sõltub pistiku konstruktsioonist ja töökeskkonnast.
| Materjal | Põhiomadused | Võimalikud rakendused | Valiku kaalutlused |
|---|---|---|---|
| PBT | Hea mõõtmete stabiilsus ja elektriisolatsioon | Elektrikorpused ja seadmete pistikud | Hinnake kuumuse kokkupuudet, kokkutõmbumist ja niiskuse tingimusi. |
| PA (nailon) | Hea mehaaniline tugevus ja sitkus | Auto- ja tööstusühendused | Mõelge niiskuse imendumisele ja selle mõjule mõõtmetele. |
| LCP | Madal kõveruspotentsiaal ja sobivus peene sammuga kujundustele | Kompaktsed elektroonilised ja suure tihedusega pistikud | Nõuab materjali voolu ja vormimistingimuste hoolikat kontrolli. |
| PPS | Kõrge temperatuuri võime ja keemiline vastupidavus | Spetsiaalsed elektri- ja tööstusrakendused | Hinnake töötlemisnõudeid, kulusid ja mehaanilist disaini. |
| Klaaskiuga tugevdatud vaik | Parem jäikus ja vähenenud suunakahanemine sobivates koostistes | Struktuursed pistikute korpused | Kiu orientatsioon võib mõjutada kõverust ja mõõtmete täpsust. |
Need materjalid ei ole omavahel asendatavad. Enne spetsifikatsiooni lõplikku koostamist peaksid insenerid üle vaatama vaigu klassi, töötemperatuuri, leegiaeglustusnõuded, dielektrilised omadused, keemilise kokkupuute ja kohaldatavad regulatiivsed nõuded.
Täiendavate juhiste saamiseks uurige Qireni pistikute survevalulahendusi ja nendega seotud täppisvormide valmistamise võimalusi.
Usaldusväärne pistiku survevaluprojekt järgib struktureeritud töövoogu. Järjestus võib varieeruda sõltuvalt komponendi geomeetriast, sisestusnõuetest, tootmismahust ja kontrollikriteeriumidest, kuid olulised etapid jäävad sarnaseks.
Metallklemmidega pistikute puhul tuleb erilist tähelepanu pöörata sisestuste positsioneerimisele ja hoidmisele. Automaatne lisade laadimine või kokkupanek võib sobida suurema mahuga programmide jaoks, eeldusel, et seadmed suudavad järjekindlalt säilitada komponentide joondamise.
Projekteerimisotsused, mis tehakse enne tööriistade alustamist, võivad vältida hilisemaid kulukaid muudatusi. Tootmiskõlbliku disaini läbivaatamisel tuleks kaaluda, kuidas komponent oma lõplikus rakenduses täidab, jahutab, väljub, monteerib ja toimib.
Kui praktiline, aitab suhteliselt ühtlane seinapaksus soodustada ühtlast täitmist ja jahutamist. Järsud paksuse üleminekud võivad kaasa aidata vajumise jälgedele, sisemisele pingele või kõverdumisele. Ribid ja ülaosad peaksid olema konstrueeritud nii, et need tagaksid vajaliku tugevuse ilma tarbetult paksude sektsioonide loomiseta.
Värava paigutus mõjutab täitmise mustreid, keevisjoonte asukohti, tihendit ja pinna välimust. Pistikupesades tuleks värav paigutada, võttes arvesse kriitilisi ühenduspindu, klemmitaskuid ja mehaaniliselt pingestatud alasid.
Sobivad tõmbenurgad ja hästi läbimõeldud väljatõmbesüsteemid aitavad vabastada vormitud osad õrnu elemente kahjustamata. Nõutav süvis oleneb vaigust, pinna tekstuurist, detaili geomeetriast ja mõõtmete nõuetest.
Valatud pistikute puhul peavad metallklemmid jääma ettenähtud asendisse kogu süstimise ja jahutamise ajal. Vormitugi, sisetükkide laadimise täpsus, vaigu vool ja soojuspaisumine mõjutavad lõplikku suhet plastkorpuse ja metallosade vahel.
Kasulikud disainipraktikad hõlmavad järgmist:
Pistiku survevalu kvaliteedikontroll peaks käsitlema nii vormitud komponendi välimust kui ka selle funktsionaalset jõudlust. Osa võib tunduda vastuvõetav, kuid sellel on siiski klemmide nihe, mõõtmete triivi või ebapiisav mehaaniline kinnipidamine.
Praktiline kontrolliplaan võib sisaldada järgmisi kontrolle:
Levinud defektid ja nende võimalikud põhjused on järgmised:
| Defekt | Võimalik põhjus | Korrigeeriv lähenemine |
|---|---|---|
| Välklamp | Jaotusjoonte vahed, liigne rõhk või hallituse kulumine | Kontrollige tööriistade seisukorda ja optimeerige töötlemise sätteid. |
| Lühikesed kaadrid | Ebapiisav täitmine, piiratud vool või ebapiisav õhutus | Vaadake üle värava konstruktsioon, õhutus- ja täitmise parameetrid. |
| Väändumine | Ebaühtlane jahutus, materjali orientatsioon või diferentsiaalne kokkutõmbumine | Parandage jahutuse tasakaalu ning vaadake üle geomeetria ja materjali valik. |
| Valamu jäljed | Paksud osad või ebapiisav pakkimine ja jahutus | Optimeerige seina geomeetriat ja pakkimistingimusi. |
| Terminali vale joondamine | Sisestamise liikumine, tööriistade varieerumine või ebaühtlane laadimine | Parandage sisestuse asukohta, tuge ja mõõtmete kontrollimist. |
Vastuvõtupiirangud ja testimise sagedus peaksid olema määratletud toote spetsifikatsiooni, kliendi nõuete ja riskitasemega. Ohutuskriitiliste või suure töökindlusega rakenduste puhul võib olla vajalik täiendav valideerimine.
Mitte iga pistik ei vaja sama tööriistainvesteeringut või kontrollistrateegiat. Järgmine võrdlus illustreerib, kuidas rakendusnõuded mõjutavad tootmisviisi.
| Nõue | Standardne pistik | Täppisliitmik |
|---|---|---|
| Geomeetria | Suhteliselt sirgjoonelised omadused | Peened õõnsused ja keerulised detailid |
| Tolerantsuse strateegia | Põhineb üldistel montaažinõuetel | Kriitilised funktsioonid saavad rangemad funktsioonipõhised piirangud |
| Tööriistad | Sobivuse korral tavapärane vormikonfiguratsioon | Nõudlikum õõnsuse, jahutuse, õhutamise ja joondamise juhtimine |
| Ülevaatus | Visuaalne ja mõõtmete kontroll | Üksikasjalik metroloogia ja täiendav funktsionaalne kontroll |
| Protsessi risk | Eelkõige seotud täitmise ja üldiste mõõtmetega | Võib sisaldada terminali asendit, paaritumist, kõverust ja kinnipidamist |
Erinevus ei seisne ainult toote suuruses. Väike pistik võib vajada väga keerukaid tööriistu, kui see sisaldab tihedalt asetsevaid klemme või peab säilitama täpse joonduse trükkplaadiga. Tehnilised nõuded peaksid määrama protsessi, mitte ainult välimusel põhinevad eeldused.
Tarnija valimine tähendab tema võime hindamist muuta insenerinõuded korratavateks tootmistulemusteks. Konkurentsivõimeline noteering on oluline, kuid tööriistade kvaliteet, protsessi stabiilsus, side ja tehniline tugi mõjutavad ka kogu omamiskulusid.
Pistiku survevalu tootja hindamisel kaaluge järgmisi küsimusi:
Qiren Electronics keskendub täppisplastist ühendusvormidele ja kohandatud survevalulahendustele. Vastavalt oma tooteteabele tõstab ettevõte esile nominaalse tolerantsi ±0,01 mm, teatatud tootlikkuse määra kuni 99,2%, Saksa valuvormi terast, vormivoolu analüüsi ja MES-i integreeritud töökoja juhtimist. Need arvud tuleks projekti hindamise käigus kinnitada konkreetse detaili geomeetria, materjali, mõõtmismeetodi ja tootmistingimustega.
Qiren kirjeldab ka vormide optimeerimise ja versiooniuuenduste tuge esimese vormi kasutamise aasta jooksul. Ostjad saavad arutada neid võimalusi koos oma pistikukujunduse nõuetega, selle asemel, et tugineda ainult üldistele spetsifikatsioonidele.
Seotud tootmisteabe saamiseks külastage Connector Injection Moldingi tootelehte või uurige Qireni täppisvormide ja komponentide tootmise veebisaiti.
Seda kasutatakse plastist ühenduskorpuste, isolatsioonikehade, klemmitugede, kaitsekestade ja muude täpset geomeetriat ja korratavat tootmist nõudvate komponentide valmistamiseks. Tüüpilisteks rakendusteks on autoelektroonika, kodumasinad, tööstusautomaatika ja tarbeelektroonikaseadmed.
Iga konnektori jaoks pole parimat materjali. PBT ja nailon on tavalised valikud paljude elektriliste ja mehaaniliste rakenduste jaoks, samas kui LCP ja PPS võivad sobida konstruktsioonidele, millel on nõudlikud mõõtmete või soojuse nõuded. Lõplik valik sõltub pistiku töökeskkonnast, elektrilistest spetsifikatsioonidest, mehaanilistest koormustest ja kulueesmärkidest.
Saavutatavad tolerantsid sõltuvad detaili geomeetriast, vaigu käitumisest, vormi konstruktsioonist, protsessi stabiilsusest ja mõõtmismeetoditest. Qiren loetleb oma täppisvormimise pakkumise nominaalseks tolerantsivõimeks ±0,01 mm. Ostjad peaksid kinnitama, kas see tolerants on nende konkreetse disaini iga kriitilise omaduse puhul teostatav.
Tavalisteks põhjusteks on materjali sobimatu käsitsemine, halb õhutus, valed töötlemisparameetrid, ebaühtlane jahutus, hallituse kulumine ja ebatäpne sisestuste positsioneerimine. Struktureeritud disainiülevaade, kontrollitud protsessiaken ja riskipõhine kontrollikava võivad aidata neid probleeme tuvastada ja vähendada.
Jah. Sisevormimine võib kapseldada või toetada metallklemmid plastkonnektori korpuses. Protsess nõuab sobivat sisestuse positsioneerimist, vormituge, materjalide ühilduvust ning klemmide joondamise ja kinnipidamise kontrollimist.
Jah. Injektsioonvormimine sobib hästi korratavaks ja suuremahuliseks tootmiseks, kui tööriistad, tsüklitingimused, materjali käsitsemine ja kontroll on korralikult kontrollitud. Mitme õõnsusega vormid ja sobiv automatiseerimine võivad toodangut parandada, kuigi nende sobivus sõltub toote keerukusest ja nõudlusest.
Esitage 2D tehniline joonis, 3D CAD-fail, kavandatud vaigu- või materjalinõuded, kriitilised tolerantsid, aastane nõudlus, eeldatav teeninduskeskkond ja kõik funktsionaalsed või regulatiivsed spetsifikatsioonid. Täpsustage ka seda, kas vajate vormide valmistamist, vormitud detaile, sisestusvormimist või kombineeritud lahendust.
Konnektori survevalu ühendab täppistööriistade, sobiva materjali valiku, kontrollitud töötlemise ja rakendusepõhise kvaliteedikontrolli. Iga otsus mõjutab seda, kui täpselt pistik sobib, kui usaldusväärselt see elektrikontakte toetab ja kui järjepidevalt saab seda aja jooksul toota. Tehes kindlaks kriitilised mõõtmed varakult ja kehtestades selged kontrollinõuded, saavad tootearendajad vähendada välditavaid defekte ja teha teadlikumaid hankimisotsuseid.
Qiren pakub täppisliitmikvormide tootmist ja kohandatud vormimislahendusi elektroonika-, auto-, seadmete- ja tööstuslike rakenduste jaoks. Kui töötate välja uut pistikut või täiustate olemasolevat tootmisprotsessi,võtke meiega ühendustet arutada oma jooniseid, materjalinõudeid, tööriistade spetsifikatsioone ja tootmiseesmärke. Tehke koostööd Qireniga, et hinnata praktilist tootmislahendust, mis on kooskõlas teie projekti täpsuse, kvaliteedi ja tarnevajadustega.